
Извлечение солей из сточных вод методом выпарной кристаллизации
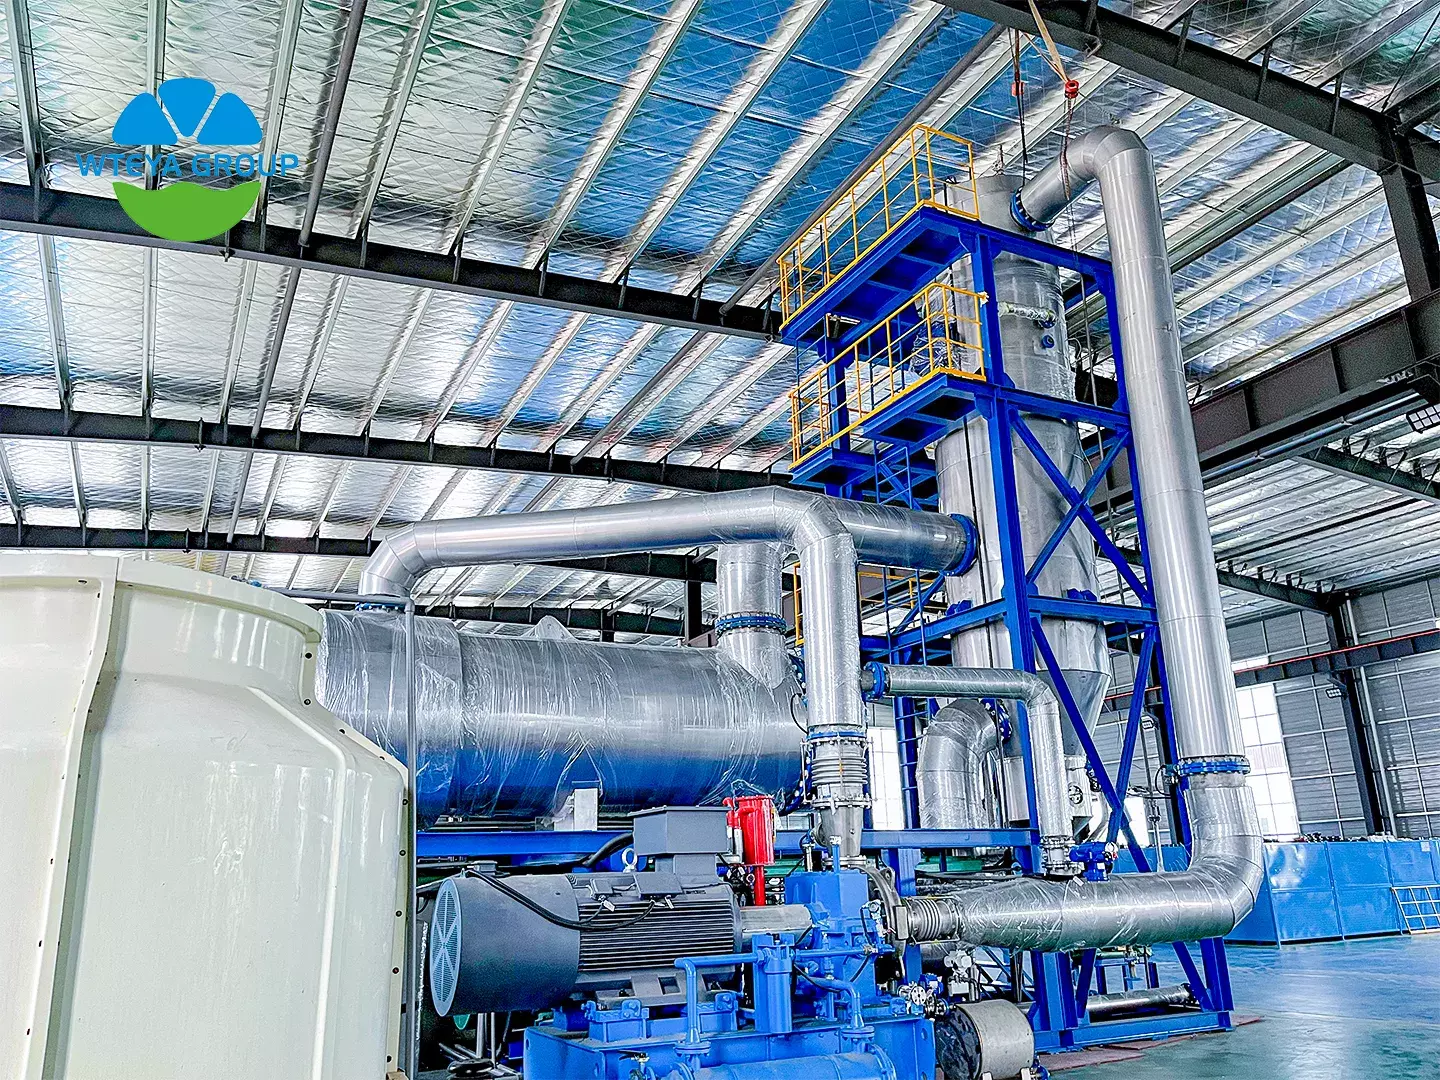
Минерализация – это та часть промышленных сточных вод, которая отказывается исчезать. Биологическая очистка удаляет органику, мембраны удаляют большую часть воды, но растворенные соли остаются в виде рассола, транспортировка которого обходится дорого, а сброс становится все труднее. Испарительная кристаллизация меняет это уравнение: вместо того, чтобы платить за утилизацию соли, завод восстанавливает ее как товарное твердое вещество и возвращает воду в процесс.
Для заводов, сталкивающихся с высокими сборами за утилизацию или строгими разрешениями на нулевой сброс жидкости, извлечение соли часто является разницей между линией очистки, которая истощает бюджет, и линией, которая частично оплачивает свои расходы.
💧 Почему восстановление соли меняет экономику очистки сточных вод
Поток рассола обычно оценивается как отходы. Ее вывоз стоит денег за тонну, и каждая тонна, извлеченная из процесса, все еще содержит воду, которую нужно было покупать, умягчать и перекачивать. Кристаллизация соли меняет сразу три вещи: объем, выходящий с объекта, падает до доли исходного рассолаконденсат можно использовать повторно, а твердая соль становится продуктом, а не обузой.
Стоимость зависит от соли. Промышленный-торговля хлоридом натрия и сульфатом натрия сортовыми по скромным, но реальным ценам; в некоторых регионах установка завода оправдана только тем, что удалось избежать затрат на утилизацию, а доход от соли является бонусом. Поэтому инженерный вопрос заключается не в том, можно ли кристаллизовать соль, а в том, какую соль можно достаточно чисто отделить для продажи.
Восстановление также меняет разговор о разрешении. Объект, который когда-то сбрасывал непрерывный поток рассола, становится объектом, на который несколько раз в месяц поставляются сухие твердые вещества, и это гораздо проще защитить во время проверки.
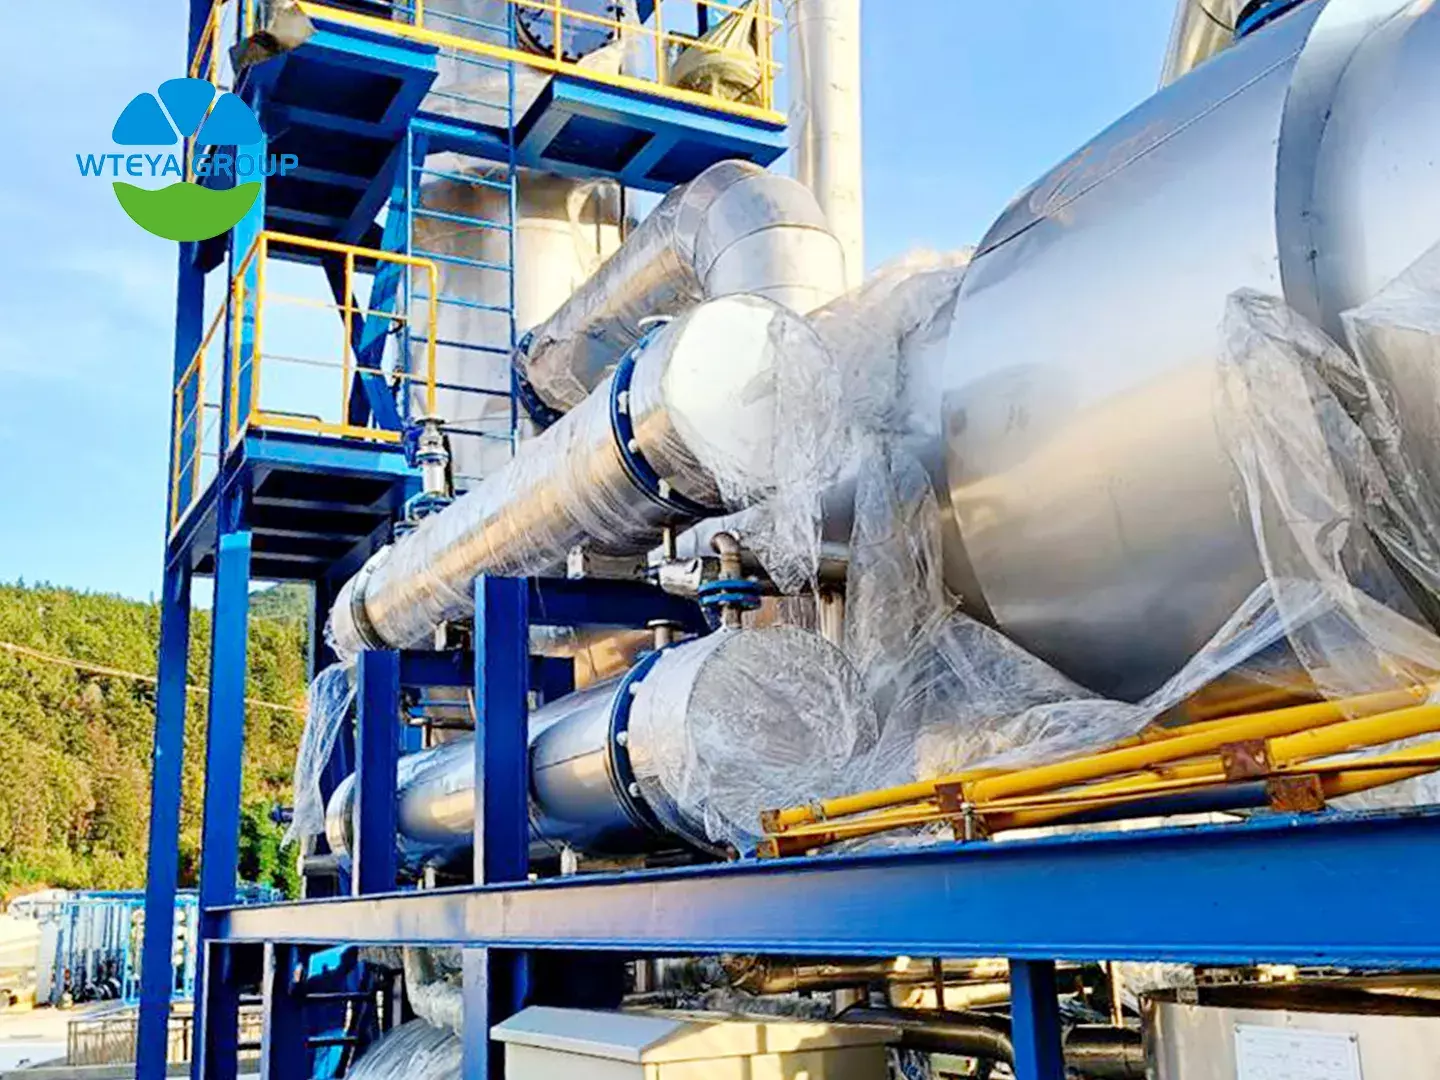
⚙️ Как испарительная кристаллизация восстанавливает соль
Испарение и кристаллизация — это один и тот же физический процесс, протекающий в двух разных точках кривой растворимости. Пока раствор ниже насыщения, кипячение просто удаляет воду и концентрация соли возрастает. Как только раствор достигает насыщения, продолжающееся испарение вытесняет соль из жидкости в виде кристаллов. Вся дисциплина проектирования кристаллизаторов заключается в контроле над тем, где и как образуются эти кристаллы.
Промышленная линия обычно работает в четыре этапа. Во-первых, предварительно-Этап концентрирования, обычно с помощью испарителя с падающей пленкой или мембранного концентратора, доводит рассол до уровня, близкого к насыщению, при небольших затратах. Во-вторых, кристаллизатор, чаще всего с принудительной циркуляцией, обеспечивает окончательное испарение и выращивает кристаллы до фильтруемого размера. В-третьих, центрифуга или фильтр отделяют кристаллы от маточного раствора. В-четвертых, сушилка снижает влажность до уровня, ожидаемого покупателем.
Вторым продуктом является конденсат из испарителя. Во всем, кроме названия, это дистиллированная вода, и после очистки она обычно возвращается в переднюю часть завода, поэтому проекты по улавливанию солей обычно улучшают водный баланс на объекте, а также баланс отходов.
🧪 Разделение смешанных солей: роль кривой растворимости
Большинство рассолов содержат более одной соли, а смешанные кристаллы трудно продать. При разделении используется тот факт, что соли по-разному реагируют на температуру. Растворимость сульфата натрия возрастает примерно с 19,5 г на 100 мл при 20 °C до более 42 г при 100 °C., в то время как Содержание хлорида натрия остается практически неизменным — от 35,7 до 39,1 г на 100 мл в том же диапазоне..
Эта разница поддерживает путь горячего растворения и кристаллизации при охлаждении. Смешанную соль растворяют при высокой температуре, при которой сульфат натрия полностью растворяется, затем охлаждают; Первым выкристаллизовывается сульфат натрия, тогда как большая часть хлорида остается в маточном растворе. Повторение цикла повышает чистоту. Если смесь представляет собой хлорид натрия и хлорид калия, та же логика работает и с другим температурным окном.
Когда соли невозможно отделить экономически, честный ответ — производить смешанную соль для цемента или дорог.-рынок соли, а не притворяться, что поставляет два чистых продукта. Реалистическое исследование разделения в начале проекта экономит годы эксплуатационных разочарований.
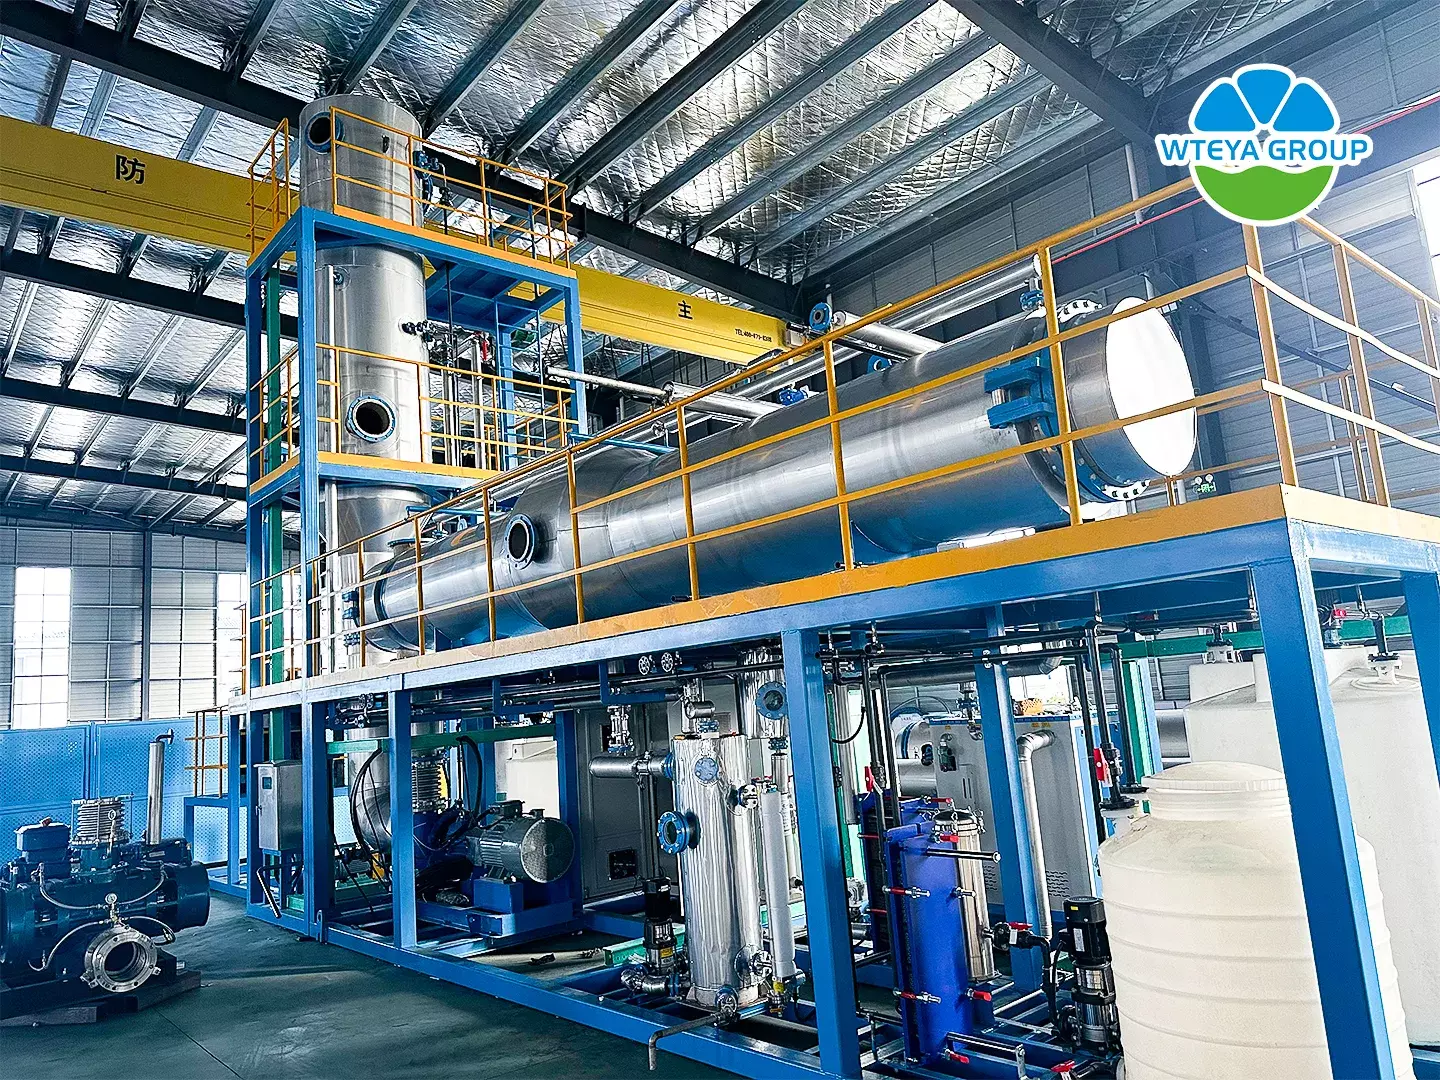
📐 Проектирование процесса: от рассола до соли в мешках
Проектирование начинается с полного анализа воды, а не только солености. Натрий, калий, кальций, магний, сульфат, хлорид, фторид, кремнезем, ХПК и ТОС — все они имеют значение, поскольку каждый из них решает, соответствует ли восстановленная соль техническим характеристикам и засоряется ли теплообменник в первый месяц.
Размер кристаллов контролируется пересыщением, а не только временем пребывания. Кристаллизаторы с принудительной циркуляцией обычно работают со скоростью циркуляции от 1,5 до 2,5 м./счтобы кристаллы оставались во взвешенном состоянии, не разрушая их, а скорость испарения регулируется так, чтобы рассол оставался внутри узкой метастабильной зоны. Посев помогает при изменении состава корма.
Выбор материала зависит от содержания хлоридов. 316L подходит для низких-потоки хлорид-сульфатов, дуплекс 2205 работает с умеренными хлоридами, а титан является безопасным выбором для хлоридов.-богатые рассолы там, где питтинговая коррозия в противном случае диктовала бы бюджет на техническое обслуживание. Эластомеры и прокладки заслуживают такого же внимания, как и оболочка.
Приборы являются частью дизайна, а не аксессуаром. Плотность или проводимость в контуре кристаллизатора, контроль уровня в солевой колонне и надежный сигнал крутящего момента на центрифуге — вот что обеспечивает стабильность кристаллизатора между сменами.
⚡ Потребность в энергии и эксплуатационные расходы
Испарение – это энергия-интенсивен по своей природе, а кристаллизация является наиболее энергетической-интенсивный этап, поскольку он должен выкипятить воду из уже концентрированного раствора. колодец-Разработанный контур кристаллизации MVR потребляет примерно от 20 до 50 кВтч на тонну испарившейся воды., в зависимости от повышения температуры кипения и эффективности компрессора. А мульти-Для эффектной установки требуется около 0,35–0,4 тонны пара на тонну испарившейся воды. и является лучшим выбором, когда доступен дешевый пар.
Повышение точки кипения — это скрытая цена. Насыщенный рассол сульфата натрия может кипеть на несколько градусов выше температуры чистой воды, и компрессор должен поднять эту дополнительную температуру. Вот почему предварительная обработка корма для удаления органических веществ и жесткости часто окупается за счет затрат на электроэнергию, а не только за счет качества продукции.
Эксплуатационные расходы затем делятся на три части: мощность для компрессора или пар для эффектов, обслуживание центрифуги и сушилки и периодическая промывка, удаляющая накипь с поверхностей нагрева. Установки, которые ежедневно регистрируют плотность рассола и перепад давления в компрессоре, выявляют загрязнение до того, как оно отключается.
🏭 Где окупается восстановление соли: типичные применения
Заводы по производству химикатов и красителей представляют собой классический случай: их рассол содержит пригодную для использования фракцию сульфата или хлорида натрия, а утилизация является дорогостоящей. Угольно-химические предприятия и предприятия по производству удобрений производят большие объемы высокосортной продукции.-соленая вода, где
очистка промышленных сточных вод линия с кристаллизацией часто является единственным путем к нулевому разрешению на сброс жидкости.При переработке лития и редкоземельных металлов из маточного раствора извлекается не только соль, но и ценность, а металлургические заводы используют кристаллизацию для превращения остатков кислотной регенерации в пригодное для обработки твердое вещество. В операциях по крашению и печати тканей используются одни и те же
система испарения чтобы замкнуть петлю на красителе-насыщенный рассол. В каждом случае Испаритель МВР или мульти-Эффект испарителя выбирается с учетом баланса пара и мощности на объекте, а не с учетом предпочтений каталога.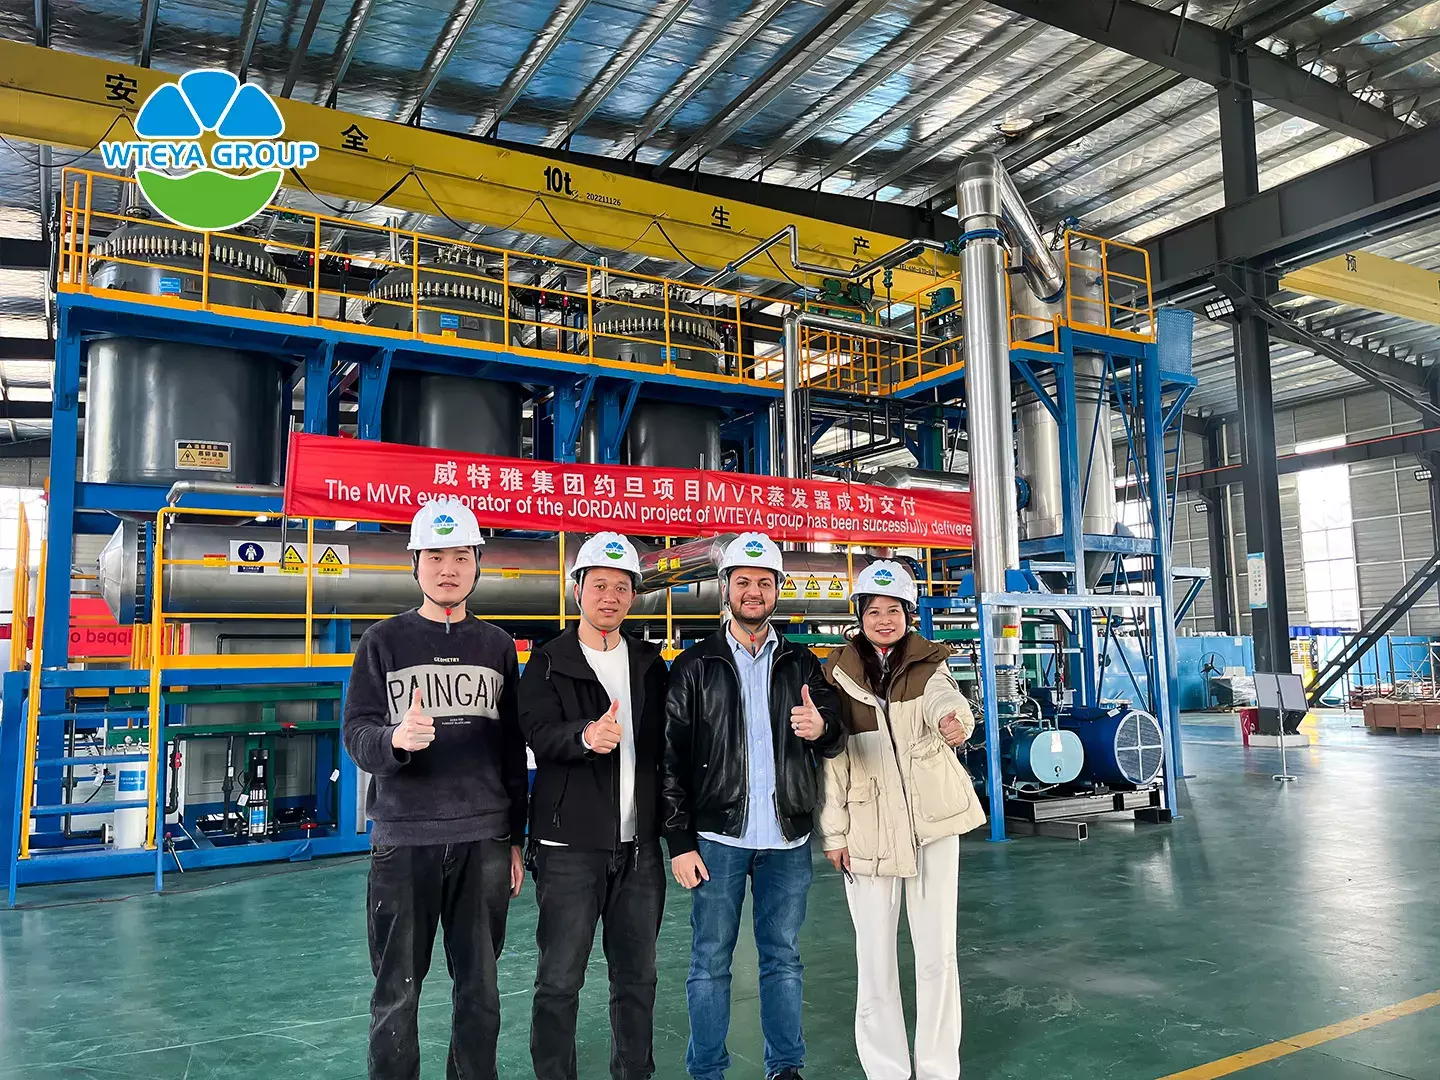
🔧 Распространенные проблемы и как их избежать
Накипь на поверхности нагрева является наиболее распространенной неисправностью, и она почти всегда связана с перенасыщением, которое достигло слишком высокого уровня. Кристаллизатор, работающий на выходе, будет откладывать соль на трубках вместо того, чтобы выращивать кристаллы в суспензии. Решением является более низкая скорость испарения и лучший контроль, а не более сильная промывка кислотой.
Пенообразование появляется, когда в корме присутствуют органика или поверхностно-активные вещества; он переносит жидкость в конденсат и поднимает соль в туманоуловитель. Пеногаситель является временной мерой, а окисление или предварительная обработка-этап лечения является реальным решением. Мелкие кристаллы являются третьей повторяющейся проблемой: они проходят через центрифугу, повышают влажность и снижают чистоту и обычно являются признаком того, что зародышеобразование опережает рост кристаллов.
Коррозия и эрозия зависят от материалов и скорости. Пропускание хлоридного раствора через нержавеющую сталь 304 приведет к неисправности, которую не сможет предотвратить никакой график технического обслуживания. Анализ анализа воды в сравнении с металлургическими показателями на этапе проектирования является самым дешевым доступным средством обеспечения надежности.
❓ Часто задаваемые вопросы
Можно ли восстановить всю соль в сточных водах?
Нет. Потоки с высокой органической нагрузкой, тяжелыми металлами или смешанными примесями требуют предварительной обработки перед кристаллизацией, а некоторые смеси имеют лучший объем.-уменьшено, чем отделено. Единственный надежный ответ – пилотное испытание на реальном рассоле.
Какой чистоты может достигать восстановленная соль?
Промышленные уровни от 92 до 98 процентов реалистичны. с промывкой и хорошим контролем кристаллов. Более высокие сорта требуют дополнительной доработки, а перед исправлением конструкции необходимо проверить экономические показатели на местном рынке.
Целесообразно ли восстановление соли при небольших потоках?
Капитальные затраты на тонну соли ниже нескольких кубических метров в час обычно благоприятствуют сокращению объема, а не полному извлечению. Контейнерный и салазочный-навесные системы сократили этот разрыв, но решение по-прежнему остается за правильным балансом массы и энергии.
Запланировать видеозвонок с нашими инженерами, чтобы изучить ваши варианты.
📲 Вотсап: +86-1800 2840 855
📧 Электронная почта: информация@wteya.com
🌐 Сайт: www.wteya.com

